生活用纸行业绿色制造技术升级路径与恒安实践分析
生活用纸行业的绿色制造转型,早已不是一道选择题,而是一道生存题。当能耗双控与碳足迹核算成为全球供应链的硬性门槛,福建恒安集团有限公司作为扎根福建三十余年的纸制品龙头企业,其技术升级路径具有一定的行业参照价值。本文从工艺参数、设备改造与品控逻辑三个维度,拆解这场静悄悄的产业革命。
一、从制浆到成品的能耗优化关键节点
生活用纸的能耗痛点集中在**制浆段与干燥段**,这两段占整条产线综合能耗的65%以上。恒安在福建制造基地引入的新型节能型扬克烘缸,将传统蒸汽压力从0.8MPa逐步下调至0.55MPa-0.6MPa区间,配合热风回收系统,使吨纸汽耗从2.3吨降至1.7吨左右。与此同时,纸机传动系统全面换装永磁同步电机,相比异步电机效率提升约4%-6%,这组数据看似微小,但按单条年产6万吨的纸机计算,年节电可达480万度。
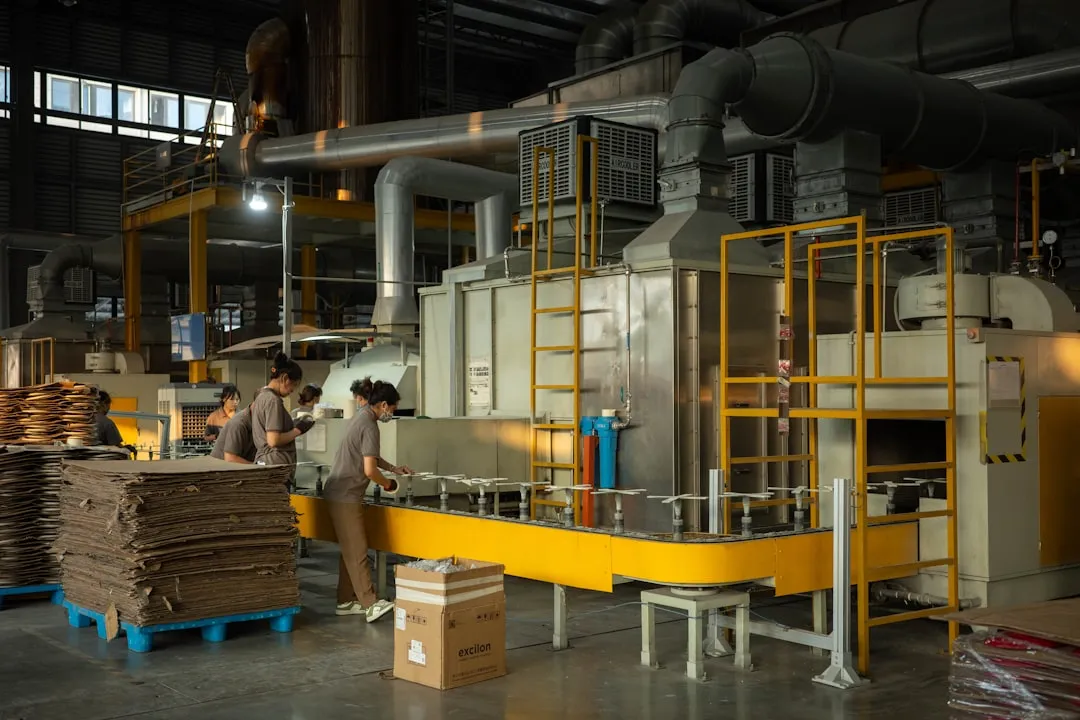
更值得关注的是白水循环系统的多级过滤改造。通过引入盘式过滤机与气浮装置组合,白水回用率从原来的85%提升至96.5%,每吨卫生用品纸制品的清水消耗量稳定在8立方米以内,低于行业平均的12立方米。这项工艺调整不涉及核心配方,却直接降低了污水处理站的化学需氧量(COD)负荷,是典型的“小投入、大产出”环节。
二、恒安实践:数字化能管平台与废纸边回收闭环
单纯依赖单体设备改造难以形成系统优势。恒安在福建总部基地部署的**能效在线监测平台**,覆盖了从碎浆、磨浆到复卷分切的全部工序,采集点超过700个。这套系统能实时追踪每吨纸制品的电力、蒸汽与压缩空气消耗,并自动对标历史最优工况。实际运行中,操作员通过平台预警,将打浆度的波动控制在±0.5°SR以内,这一精度直接影响了成纸的抗张指数与松厚度。
废纸边资源化:看不见的利润池
复卷与分切环节产生的废纸边,过去多作为废料低价处理。恒安实践中的亮点在于,将这部分废纸边通过水力碎浆机直接回送至高浓除渣器前端,按8%-12%的比例混入原木浆系统。需要严格监控的是**胶粘物(stickies)含量**,一旦超过0.3%就可能导致网部糊孔。为此,产线增设了一道热分散单元,温度控制在95℃±2℃,既保证了纤维结合强度,又避免了热降解。
- 关键参数:打浆度(°SR)控制区间:38-42
- 湿抗张强度(N/m):≥180(针对擦拭类生活用纸)
- 白水回用率:≥96%
- 单位产品综合能耗:≤0.35吨标煤/吨纸
三、注意事项与常见生产误区
绿色化改造最忌讳“一刀切”式地降低能耗指标而牺牲柔软度与吸水性。卫生用品对**蓬松度(bulk)**的要求极高,若盲目提高压榨部线压力,虽能节省干燥蒸汽,却会造成纸页发硬。恒安的经验是,将压榨辊中高曲线按纸种单独设定,例如面巾纸与擦手纸的压区线压力差值控制在15%-20%之间。另外,生物酶处理工艺虽能减少漂白化学品用量,但对来浆白度波动极其敏感,若原浆白度低于80%ISO,必须提前调整酶用量,否则成品色差会超出ΔE 1.5的出厂标准。
常见问题中,**系统微生物滋生**常被忽视。白水高回用率带来的有机物富集,容易在浆池及管道内壁形成生物膜,导致断纸频率上升。建议每周进行一次生物膜剥离清洗,而非依赖单一的杀菌剂投加。另一个高频误区是变频器谐波干扰——多台变频器同时运行时,若不加装主动滤波装置,可能引发传动系统跳闸,反而增加非计划停机时间。
四、行业共性与福建制造的启示
从更宏观的视角看,福建制造在生活用纸领域的竞争力,正在从劳动力成本转向**绿色工艺的工程化落地能力**。恒安的技术升级路径清晰表明,纸制品行业的节能减排并非追求极限参数,而是在良品率、能耗与产品触感之间寻找动态平衡点。当前,国内卫生用品消费市场已进入存量竞争阶段,那些能在吨纸水耗、汽耗、电耗三项指标上同时优于国标先进值15%以上的企业,才具备参与国际供应链竞标的资格。
未来三年,随着碳边境调节机制试点扩大,纸制品出口的隐性成本将显著上升。恒安正在探索的生物质锅炉掺烧与光伏屋顶发电项目,若能在福建制造基地全面落地,预计可再降低15%的Scope 1+2碳排放。这条路径的价值,不仅在于一份漂亮的ESG报告,更在于为行业验证了一条可复制、可量化的升级方法论。