卫生用品生产线自动化升级中的质量管控要点分析
福建恒安集团近年持续推进纸制品产线的智能化改造,在卫生用品与生活用纸的产能爬坡过程中,一个核心命题始终摆在工艺团队面前——自动化程度越高,质量管控的颗粒度就越需要细化。当每分钟出片速度突破800片,任何微小的公差波动都可能被放大为批量性缺陷。
自动化升级带来的质量管控新变量
传统人工抽检的节奏已跟不上高速产线的节拍。我们观察到,三个维度的变化正在重塑质检逻辑:一是传感器密度增加导致数据噪声指数级上升;二是设备联动性增强,单一工位异常会迅速传导至下游;三是换型频率加快,不同规格生活用纸切换时的参数记忆与恢复成为新的风险点。
以某条新增的复合芯体生产线为例,初期调试阶段我们发现,即便设备厂商提供的CPK值(过程能力指数)达标,实际生产中的肩部压实度仍存在±2%的漂移。这并非设备精度不足,而是环境温湿度变化对胶黏剂流变特性产生了干扰——这是传统“看机台、盯仪表”的方法论难以捕捉的隐性变量。
从“结果检验”转向“过程参数闭环”
我们的应对策略是建立三级过程控制模型:
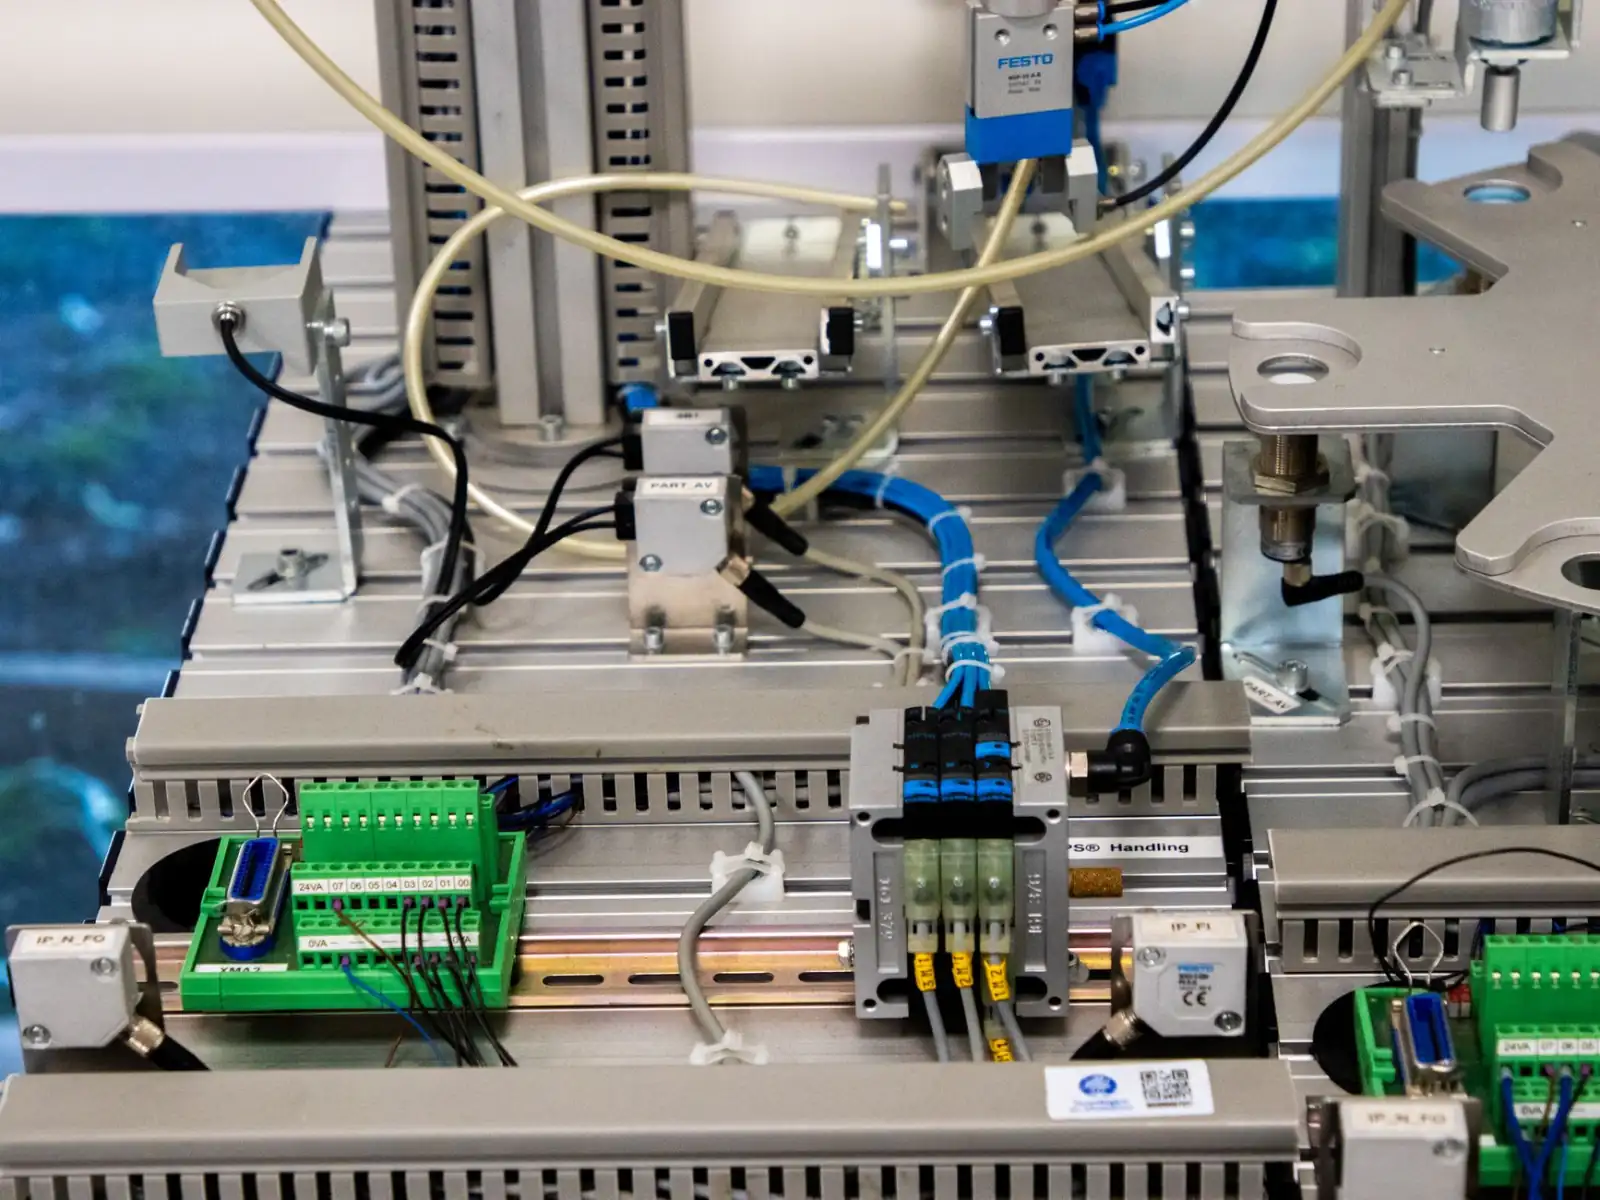
- 一级在线监测:在关键工位部署高光谱成像与激光测厚仪,实时采集吸收体均匀度、面层克重等数据,采样频率提升至每0.1秒一次;
- 二级动态预警:将设备PLC数据与MES系统对接,利用SPC控制图识别趋势性偏移,在缺陷发生前15秒触发预警;
- 三级追溯分析:为每包卫生用品赋予唯一溯源码,关联生产批次、设备参数、原料批次信息,实现正向追踪与反向回溯。
这套体系的价值在于,它不再单纯依赖最终产品的抽检合格率,而是将质量关口前移至每一个动作循环中。例如,针对纸制品常见的“起坨”问题,我们通过分析吸风箱负压曲线与成型轮转速的耦合关系,找到了最优匹配区间,使得不良率从改造初期的0.35%降至0.12%以下。
福建制造背景下的务实落地路径
作为福建制造的代表性企业,恒安在推进自动化质量管控时,没有盲目追求“黑灯工厂”的极致概念,而是更关注投入产出比与人员技能的同步升级。我们要求每位产线技术员必须掌握“读数据、调参数、判异常”三项基本功,并配套开发了AR点检辅助系统——当某个传感器报警时,维修工可通过增强现实眼镜看到叠加在实体设备上的虚拟标注,快速定位故障源。
实践中有几条经验值得分享:其一,质量阈值设定不宜照搬设备厂商默认值,需结合自身原料特性(如不同产地的木浆纤维长度差异)进行二次标定;其二,换型首件验证时间不可压缩,即使自动调参系统已运行稳定,仍应保留人工确认环节;其三,数据存储策略要兼顾成本,高频振动信号建议压缩存储,而工艺参数变更记录必须完整保留至少三年。
当前,我们正在探索将视觉检测与柔软度、抗张强度等物理指标建立关联模型,试图用非接触式测量替代部分离线实验室检测。这条道路并不平坦,但方向是明确的——卫生用品行业的竞争已从产能规模转向品质稳定性,而自动化正是实现这一跃迁的杠杆。恒安愿意与同行分享这些探索中的得与失,共同推动中国生活用纸产业的制造水平向更精密、更可靠的方向演进。